
1. Nálarfóður
Ferlið við að stinga saumaefnið með vélnálinni er kallað nálarfóðrun. Nálin er einn af mikilvægu göngumSlagvél, þar sem litrík hegðun nálarstangarmiðilsins og miðils hans verður að veruleika. Þegar nálin er fóðruð þarf nálin að sigrast á sundrunarkraftinum frá jákvæðu viðnámi saumaefnisins og hliðar saumaefnisins og þrýstingurinn nær hæsta punkti vegna breytinga á viðskiptakrafti milli saumþráðarins, nál og saumaefni.
Að draga úr sundrun milli nálarinnar og efnisins er hægt að ná með fullkominni framleiðslu á nálinni (sérstaklega oddinn), þynna nálina og mýkja efnið eða bæta kísilolíumálningu á nálina og þráðinn.
Til viðbótar við sundrunina á milli nálarinnar og saumaefnisins eru þættir sem hafa áhrif á sléttleika nálarinnar meðal annars þrýstingur botnsins og stærð gatsins á nálarplötunni. Hins vegar, eða ófullnægjandi framleidd, eða gatið á nálaplötunni er of stórt Ef nálin er ranglega nefnd. þannig, ef um er að ræða saumastyrksþörf, ætti að reyna að nota neðri jaðarnál, sérstakur saumabúnaður ætti að velja sérstaka nál, til að draga úr sundrun, til að ná góðum saumaárangri.
2. Þráðarfærsla
Ferlið þar sem nálin ber þráðinn á gagnstæða hlið efnisins kallast þráður. Þráðarinnsetningarfasinn hefst þegar nálin er lækkuð þar til nálarauga kemst í snertingu við efnið og endar þegar umbeðin saumalengd myndast (nálarstöngin er í neðri dauðamiðju).
Lengd þráðar er ekki jöfn saumalengdinni sem þarf til að mynda samruna. Það er mikilvæg færibreyta fyrir lögun snittari hrings sem hægt er að slá beint inn með spólupunktinum og króknum áSlagvéltil að hjálpa til við þráðbrot og sleppt verki. Þráðamagnið sem er kynnt og raunverulegt þráðamagn sem notað er í overlock vélinni er um það bil 6 sinnum, þannig að hver hluti þráðar þarf stöðugt að gata saumaefnið mörgum sinnum og aukningin á fjölda sundrunartíma hefur áhrif á styrk saumþráður, sem getur reiprennandi leitt til kraftaverka þráðarbrots.
Í því ferli að fara inn í þráðinn mun snúningsstefna þráðsins og mismunandi útsetning þráðsins valda lausu snúningi eða snúningi þráðarins og stærð hornsins á þræðinum er mikilvægur þáttur sem hefur áhrif á breytinguna á þræðinum. kraftur þráðarins og því ætti að minnka horn þráðsins eins mikilvægt og mögulegt er. Breytingar á verslunarkrafti þráðs, saumaefnis og nálar eru að miklu leyti háðar breytingum á eiginleikum og samkvæmni þráðs og saumaefnis, þannig að gæði þráðsins og rétt val á nál skipta miklu máli.
3. Þráðarhringur
Nálin ber þráðinn í gegnum saumaefnið að minnsta punktinum og hækkar einnig aftur og myndar þráðhring vegna sundrunarinnar á milli saumaefnisins og nálarinnar. Tilgangurinn með því að mynda þráðhringinn er að gera samflæðisrífaranum (króknum) kleift að komast auðveldlega inn í hringinn og flétta saman botnþráðinn. Þráðahringurinn er myndaður af eftirfarandi 2 þáttum.
1) Þegar nálin nær neðsta dauðapunktinum með saumþræðinum er þrýstingur þráðarins hámarks vegna niðurdráttar nálaraugans og útdráttar nálarblaðsins og efnisins í formálarófinu. Þegar nálin hækkar hverfur þrýstingurinn efst á nálaraugunni og hluti af þræðinum er í frjálsu ástandi (á þessum tímapunkti er aðeins nauðsynlegt að bæta mjög litlum krafti á þráðinn til að hann breyti lögun). Þegar nálin rís hefur þráðurinn sjálfur ákveðna aðlögunarhæfni, ásamt neðri hluta nálarauga á þræðinum sem myndast af hálsmeninu, sem er eitt af skilyrðunum fyrir mótun þráðarhringsins.
2) Frá byggingarsjónarmiði nálarinnar er nálarrópinu skipt í langa gróp og stutta gróp (eða hak), þar sem önnur hlið hennar er löng gróp og hin hliðin er stutt gróp (eða hak) ). Innrennslisgrópin er löng gróp með jaðri sem er stærri en jaðar þráðsins og blýsnúin er stutt gróp (eða hak) uppbygging með jaðri lægri en þráðurinn. Þegar nálin fer úr saumaefninu, formáli sessins fjarlægir þráðinn og saumaefnið sundrast ekki handahófskennd nál hækkar, á meðan formáli sessins í burtu þráðurinn og saumaefnið kreista hvort annað sundur, getur' lyftu ekki upp með nálinni til að vera undir saumaefninu. Þessi sundrun er augljóslega stutthliðin á grópnum (bilið) er minni en langhliðin á grópnum, sem er sköpulag annars ástands þráðarhringsins.
Þriggja þráða overlock saumavéltóm sauma, lögun þráðarhringsins er að mestu leyti með því að beygja nálarlínuna sem festir beina nál, þannig að þráðurinn sem er lagður í nálarrópinn gegndi hliðstæðum hlutverki í saumaefninu, svo ef ekki er gallalaust efni getur samt myndast ármót, sem er ólíkt öðrum vélum.
Stærð og stöðugleiki þráðarhringsins er lykillinn að áreiðanlegri innkomu samhlaupsmyndarans, samfléttingu botnþráðarins og sniði saumaskaparins. Til að tryggja að auðvelt sé að komast inn í saumþráðshringinn með saumavélaroddinum, ættu tvö skilyrði að vera uppfyllt upphaflega, saumþráðshringurinn hefur ákveðið svið og í öðru lagi verður saumþráðshringurinn að vera lóðréttur við flugvélina.Slagvéllína þjórfé þegar það kemur inn í hringinn.
Lögun þráðarhringsins með nálarhækkunarstærð og mismunandi, nálin ætti ekki að vera of stór eða of lítil, magn hækkunarinnar er of lítið þráðhringsvið er ekki nóg, er ekki til þess fallið að koma inn saumavél. Nálarhækkunin er of mikil, þó að það sé hagstætt fyrir saumavélina að komast inn, en vegna lögunar þráðarhringsins í langan tíma af völdum fráviks þráðarhringsins, þannig að það er ekki auðvelt að komast inn í saumavélina. . Prófanir hafa sýnt að ákjósanlegur áfangi til að móta þráðhringinn til að sauma útbúnaður með eðlilegri samkvæmni og seigju ætti að vera um 2 til 3 mm þegar nálin hækkar.
Jaðar nálarplötugatsins er of stór eða of lítill mun einnig hafa neikvæð áhrif á nálina, ef nálplötugatið er of stórt, þegar nálin inn í saumaefnið þegar höggið mun gera saumaefnið slaka, getur myndast nál gat, og þegar nálin aftur yfir þegar lafandi saumaefni verður handahófskennd nál ásamt hreyfingu, sem hefur áhrif á eðlilega lögun þráðarhringsins. Almennt séð er jaðar nálarplötuholsins um það bil 1,5 til 2 sinnum útvegur nálarinnar á við, en einnig til að tryggja að nálin sé í miðju nálarplötuholsins.
Lögun og stöðugleiki þráðarhringsins og forskriftir nálarinnar, gæði, eðli efnisins, áferð, seigju, samkvæmni, þráðaforskriftir, hráefnisgerð, snúningur, snúningsstefna og nálar- og nálarplötu, botnþrýstingur , stutt klút ástand og aðrir þættir.
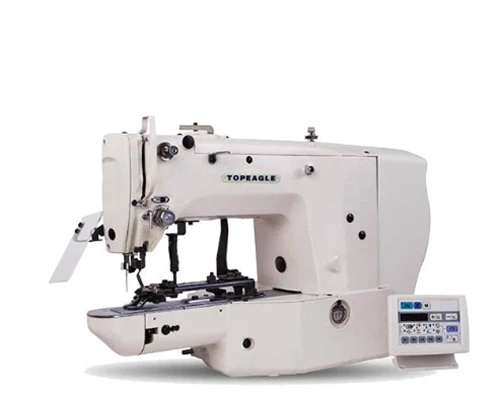
Topeagle hefur öflugt tæknilegt afl, viðskiptavinir fyrirtækisins ná yfir allt land og eru fluttir út til erlendra landa og um allt Kína. Velkomið að hafa samband við okkur ásale@eagleco.cn .